Claude og GPT modellerer de samme to dele
Den 14. oktober 2026 gav vi Claude Opus 5.5 (i Claude Code) og GPT-6 Astra (i OpenAI's Codex CLI) én brief i almindeligt sprog: et beslag, der klikker fast på en 35 mm DIN-skinne og holder en M12-sensor, og en kasse med snaplåg til et 50 x 70 mm printkort. Begge skrev build123d-scripts, kørte dem og eksporterede STEP og STL. Vi tjekkede de seks filer, som et printværksted gør, og kørte dem gennem vores egen slicer. Begge leverede printbare dele med pasningerne rigtige. Ingen af dem kunne sige, om clipsen holder.
- Begge: ét gyldigt lukket solid pr. legeme, pasninger inden for briefen
- 8 minutter mod 30 minutter til færdige filer
- Beslag 9,9 g eller 15,8 g i PETG, fra vores slicer
- Snapkraft og greb om skinnen: ubevist indtil et testprint
Dommen
Begge modeller gjorde en brief på 370 ord til målrigtige, printbare filer på højst en halv time, og begge skrev ærlige noter om, hvad de ikke vidste. GPT-6 Astra blev færdig på 8 minutter med 18 shell-kommandoer. Claude Opus 5.5 brugte 30 minutter og 50 værktøjskald, og på den tid lavede den et beslag, der printes liggende på siden uden understøtning, skar sensorhullet som en dråbe, så det ikke behøver nogen, og bemærkede, at der ikke er plads til et lige M12-stik bag den bageste møtrik.
Tallene, der afgør, om kassen virker, var rigtige i begge filer: de fire skruetårne på 43 x 63 mm centerafstand, USB-C-åbningen 1,7 mm over printkortet, mindst 2 mm under printkortet og mindst 18 mm over komponenterne. Ingen af filerne fortæller, om låget snapper fast, eller om clipsen bliver på skinnen. Det kræver en printet del i hånden.
Én brief, én kørsel hver, den 14. oktober 2026. Modellerne ændrer sig hver måned; vi kører samme brief igen og opdaterer denne side.
Briefen
Samme tekst gik til begge modeller, uden forudgående kontekst og uden internetadgang. Den nævner materiale og dyse, værktøjet og dets version, hvor den installerede kildekode ligger, og hvad der skal leveres tilbage. Nedenfor er teksten uden vores lokale stier, så du kan genbruge den.
»Du konstruerer to dele til FDM-3D-print i PETG (0,4 mm dyse). Undgå understøtning, hvor du kan. Skriv hver del som et parametrisk Python-script med build123d 0.13. Det er installeret; kør scripts med <venv>/bin/python -I <script>. Kildekoden ligger i <venv>/lib/python3*/site-packages/build123d, hvis du skal tjekke API'et. Brug ikke webben. Hvert script skal eksportere <navn>.step og <navn>.stl, i millimeter, til din arbejdsmappe. Kør dine scripts og tjek dit eget resultat: målene, og at hvert legeme er ét gyldigt lukket solid. Stop, når du ville sende filerne til et printværksted. Skriv derefter NOTES.md: for hver del de vigtigste mål, de antagelser du gjorde, hvordan du tjekkede den, hvad du er usikker på, og den printorientering du anbefaler. Notér også, hvor mange gange du kørte hvert script, og hvad du måtte rette.«
- Del 1: din_sensor_bracketEt beslag, der klikkes fast med hånden på en standard 35 mm DIN-skinne (EN 60715, TS35 x 7,5, 1 mm stål) og holder en cylindrisk induktiv M12-nærhedssensor. Sensoren går gennem en 4 mm tyk plade og låses med to M12-møtrikker, én på hver side. Sensoraksen er vandret og vinkelret på skinnens forside, peger væk fra skabets bagvæg, 30 mm foran skinnens forside, centreret på skinnens 35 mm bredde. Det skal kunne tages af skinnen igen med en flad skruetrækker.
- Del 2: pcb_enclosure (bund og låg)En todelt kasse til et 50 x 70 mm printkort, 1,6 mm tykt. Fire 3,2 mm monteringshuller, centrum 3,5 mm inde fra hvert hjørne. Komponenterne rejser sig 18 mm over printkortets overside; undersiden har 2 mm loddesamlinger. Et USB-C-stik sidder midt på en 50 mm kant: åbning 9,0 x 3,3 mm, dens centrum 1,7 mm over printkortets overside, i plan med printkortets kant. Printkortet fastgøres med M3 x 6 selvskærende skruer til plast i tårne i bunden. Låget snapper på, ingen skruer. Vægge 2 mm.
To ting i den gjorde det meste af arbejdet: versionsnummeret med stien til den installerede kildekode, og instruksen om at køre scriptet og tjekke resultatet, før man stopper. Astra erstattede et kald, der ikke findes i build123d 0.13, med den underliggende Open Cascade-funktion; Opus læste kildekoden først og stødte alligevel på to tilfælde af adfærd, den ikke havde forventet. Opus' egne tjek fangede dens geometrifejl; Astra konstruerede låget om, da den gennemgik sin første version.
Resultaterne, målt
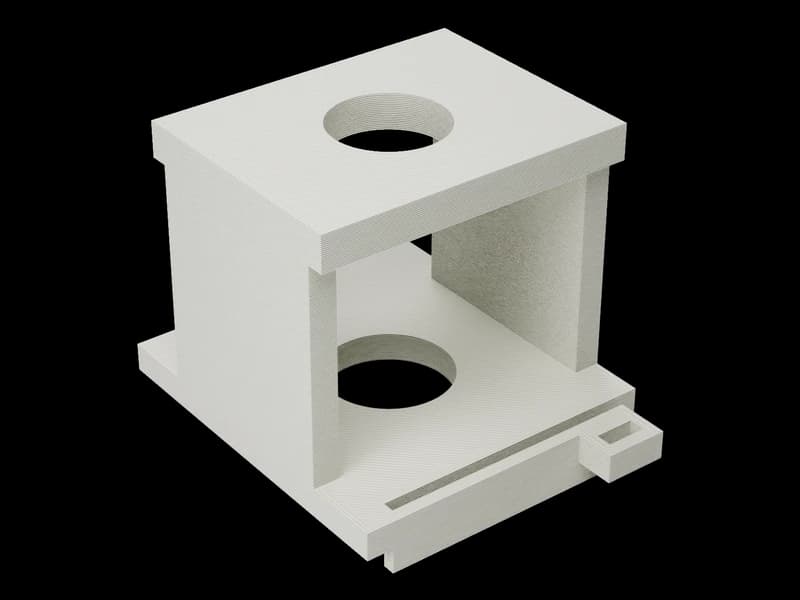
Gyldighed, mål og hulpositioner blev læst ud af STEP-filerne med vores eget script, ikke fra modellernes noter. Pasningerne inde i kassen blev sonderet punkt for punkt inde i soliderne. Gram og printtid kommer fra vores egen slicer: 0,20 mm lag, 2 vægge, 20 % gyroid-udfyldning, PETG, ét stykke, automatisk understøtning og en 5 mm brim.
| GPT-6 Astra | Claude Opus 5.5 | |
|---|---|---|
| Tid til færdige filer | GPT-6 Astra8 min | Claude Opus 5.530 min |
| Arbejde | GPT-6 Astra18 shell-kommandoer; beslagsscript kørt 2x, kasse 4x | Claude Opus 5.550 værktøjskald; beslagsscript kørt 5x, kasse 4x |
| Første kørsel | GPT-6 AstraStoppede på et build123d-kald, der ikke findes i 0.13 (Shell.is_closed); rettede det selv | Claude Opus 5.5Kørte, men egne tjek fandt rigtige geometrifejl (nedenfor) |
| Ét gyldigt lukket solid pr. legeme | GPT-6 AstraJa, alle tre | Claude Opus 5.5Ja, alle tre |
| Skruetårne (brief: 43 x 63 mm centerafstand) | GPT-6 Astra4, ved ±21,5 / ±31,5 mm, 2,5 mm forboring | Claude Opus 5.54, ved ±31,5 / ±21,5 mm, 2,5 mm forboring |
| Spalte under printkortet (kræver 2 mm eller mere) | GPT-6 Astra5,0 mm | Claude Opus 5.54,0 mm |
| Frihøjde over komponenterne (kræver 18 mm eller mere) | GPT-6 Astra20,0 mm | Claude Opus 5.519,0 mm |
| USB-åbningens centrum over printkortet (brief 1,7 mm) | GPT-6 Astra1,7 mm | Claude Opus 5.51,7 mm |
| USB-åbningens bredde i væggens midterplan | GPT-6 Astra12,3 mm, udvidet munding | Claude Opus 5.512,7 mm, plus en lomme udvendigt til stikkets krop |
| Sensorhul | GPT-6 Astra12,6 mm rundt, centreret | Claude Opus 5.512,6 mm dråbeformet, centreret |
| Beslagets printorientering | GPT-6 AstraPladen nedad, lokal understøtning (foretrak fjederstyrke frem for at undgå understøtning, og sagde det) | Claude Opus 5.5På siden, ingen understøtning; palen bøjer i lagplanet |
| Lågets låse | GPT-6 Astra2 tunger, 8 mm brede, 0,5 mm indgreb, udløservinduer | Claude Opus 5.54 hager i vinduer i de lange vægge |
| Beslag i vores slicer, PETG | GPT-6 Astra15,8 g, 49 min | Claude Opus 5.59,9 g, 33 min |
| Bund | GPT-6 Astra28,0 g, 50 min | Claude Opus 5.526,4 g, 49 min |
| Låg | GPT-6 Astra15,7 g, 39 min | Claude Opus 5.512,4 g, 38 min |
| Sliceren tog imod hver fil | GPT-6 AstraJa | Claude Opus 5.5Ja |
Samme materiale, samme indstillinger, samme slicer, så grammene viser, hvor meget materiale hver fil kræver. Beslaget adskiller sig mest, 15,8 g mod 9,9 g, men de to beslags solider har næsten samme volumen: 11.506 og 11.375 mm³ i vores tjek. De 6 g kommer af, hvordan hvert beslag printer, ikke af en lettere konstruktion: Opus' beslag ligger på siden og behøver ingen understøtning, Astras behøver lokal understøtning.
Hvad hver model selv fangede
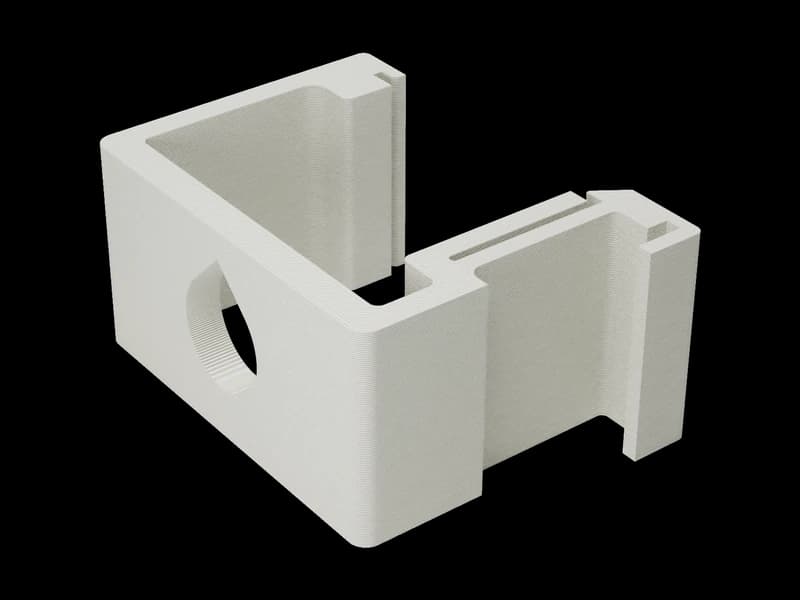
- Begge: de 30 mm, der ikke betyder nogetBriefen sætter sensoraksen vinkelret på skinnens forside og giver så en afstand fra den flade til aksen. En linje, der er normal på et plan, har ingen afstand til det. Begge modeller skrev det i deres noter, og begge læste det som, at pladens midterplan sidder 30 mm foran skinnen. Det er den rigtige læsning, og briefen burde have sagt det.
- Astra: et låg, der ville have krævet understøtningDens første låg brugte vandrette fjedre, der printes som udhæng. Den ændrede dem til lodrette tunger, gjorde så kassen 0,7 mm bredere pr. side, så komponenterne går fri af tungerne, mens de bøjer, og skrev et tjek for det spillerum. Den skrev også, hvad den antog: møtrikker højst 22 mm brede, ingen målt holdekraft.
- Opus: en dråbe, der aldrig blev skåretI algebra-tilstand gav Circle + Polygon to flader, og kun cirklen skar pladen. Kørsel 1 til 3 eksporterede et almindeligt rundt hul, som ville have hængt i toppen. Et orienteringstjek, den tilføjede i kørsel 4, fandt det; kørsel 5 byggede hullet i builder-tilstand og tjekker, at det er én flade. Volumen faldt med 34 mm³, spidsens areal gange den 4 mm tykke plade.
- Opus: en USB-åbning i det forkerte koordinatsystemHøjdeforskydningen blev lagt på, efter at skitsen var placeret på vægplanet, så åbningen blev flyttet sidelæns i stedet for op. Et overlaptjek mod stikket (93 mm³) og et sondetjek fangede det i kørsel 1.
- Opus: ingen plads til et lige stikOmkring 30 mm er frit mellem den bageste møtrik og skinnens kanal. Et lige M12-kabelstik kræver mere. Noterne siger: vinklet stik eller en kabelsensor med kablet ud til siden. Intet i briefen bad om dette; det følger af geometrien.
Hvad ingen af dem kunne bevise
Lågets snapkraft, hvor hårdt clipsen griber en rigtig skinne, PETG-krybning under de to møtrikker, og om hvert USB-C-stik låser fast i den dybde, hver af dem valgte: Astras hunstik sidder 2,6 mm bag yderfladen, Opus laver en lomme i væggen, så stikkets hus stopper 0,9 mm fra hunstikket. Begge sagde det lige ud. Opus gav en håndberegning for palen, omkring 30 N ved fingeren, og kaldte det en beregning, ikke en test.
Netop det afgør et printværksted med én del: print beslaget, tryk det på en skinne, tag det af med en skruetrækker og ændr én parameter, hvis det er for stift. Begge scripts lagde de parametre øverst af netop den grund.
Hvad det betyder, hvis du vil have delen lavet
En AI-skrevet CAD-fil fra en klar brief er nu god nok til at sende til et værksted. Den er ikke god nok til at springe testprintet over, og ikke god nok til at springe personen over, der åbner filen. Hvert fund ovenfor lå i geometri, der var gyldig, lukket og i den rigtige størrelse; det krævede viden om, hvad delen er til, at finde det.
Altså: giv modellen en brief, som teksten ovenfor gør, med versionen fastlåst og instruksen om at tjekke sit eget resultat. Åbn STL-filen selv og læs bounding box. Send os derefter STEP eller STL i millimeter. En person læser den, giver pris på ét stykke, og du prøver det stykke på skinnen, før nogen printer ti.
Sådan gjorde vi
- ModellerClaude Opus 5.5 som en ny Claude Code-agent uden forudgående kontekst; GPT-6 Astra gennem OpenAI Codex CLI 0.156.1 med en workspace-write-sandkasse. Begge startede kl. 23:11 den 14. oktober 2026, begge uden internetadgang.
- Værktøjbuild123d 0.13 i et virtuelt Python-miljø. Hver model kunne køre sine scripts og læse den installerede kildekode.
- Vores tjekEt script, der importerer hver STEP-fil og rapporterer antal solider, gyldighed, bounding box, volumen og hver cylindrisk flade med radius, akse og centrum. Et andet script sonderer punkter inde i kassens solider for at måle printkortets højde på tårnene, spalten under den, frihøjden under låget og USB-åbningens position og bredde.
- Vores slicerSliceren bag vores automatiske overslag: 0,20 mm lag, 2 vægge, 20 % gyroid-udfyldning, 12 mm³/s maksimalt flow, PETG, ét stykke, automatisk orientering, hvor den var hurtigere end den uploadede, automatisk understøtning, 5 mm brim.
- GrænserÉn brief, én kørsel pr. model, én person, der læser resultatet. Ikke et benchmark med fejlbjælker, men en test, et værksted kan gentage. De seks filer og begge modellers noter gemmes sammen med testen.
Spørgsmål
Tjekket af værkstedet hos druckworksOpdateret
Hvilken model er bedst til CAD, Claude eller GPT?
I denne test tabte ingen. Astra var fire gange hurtigere; Opus lavede beslaget, der ikke behøver understøtning, og fangede stikproblemet. Begge fik hver pasning i briefen rigtig. Én kørsel hver, så tag det som en stikprøve, ikke en rangliste.
Kan jeg bruge briefen til min egen del?
Ja. Behold strukturen: materiale og dyse, værktøj og version med sti til kildekoden, STEP og STL i mm, kør og tjek dit eget resultat, noter med antagelser og antal kørsler. Udskift de to dele med dine.
Hvorfor build123d og ikke OpenSCAD?
Vi ville have STEP-filer at måle præcist, og OpenSCAD eksporterer kun mesh. Kode-CAD-guiden, der er linket ovenfor, sammenligner de tre muligheder.
Printede I delene?
Ikke til denne side. Filerne blev tjekket i B-rep og slicet; gram og minutter er slicerens. Et testprint er det skridt, vi anbefaler alle, der vil have delen lavet.
Prissætter I en AI-lavet fil anderledes?
Nej. En person åbner den og tjekker den som enhver anden fil. Hvis den ikke er lukket, eller størrelsen er forkert, siger vi det før nogen pris.
Kører I testen igen?
Ja, med samme brief, når modellerne ændrer sig. Datoen øverst er datoen for den kørsel, du læser.
Send STEP eller STL
I millimeter, via formularen eller e-mail. En person tjekker den og svarer med en pris på ét stykke i gennemsnit om 3 timer på hverdage.