Et print er svagere på tværs af sine lag: tallene
Bambu Lab tester hvert filament langs lagene (X-Y) og på tværs af dem (Z). På tværs falder slagstyrken for ethvert materiale i tabellen, til så lidt som 2,8 kJ/m² for PPS-CF. Belast delen langs dens lag, og fortæl os, hvilken vej belastningen løber.
- X-Y- og Z-tal for 12 filamenter, samme ISO-tests
- 8 af dem på vores liste over mest brugte
- Vi orienterer hver del efter dens belastning
- Største del 360 x 360 x 360 mm (340 x 320 x 340 mm i kulfiber- og varmekammermaterialer)
Hvorfor X-Y og Z er forskellige
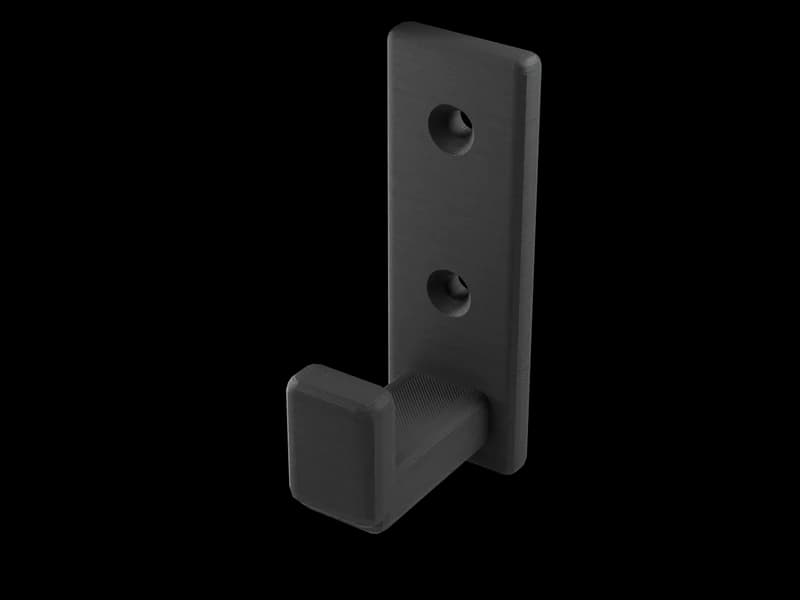
FDM bygger en del af linjer af smeltet plast, ét lag oven på det forrige. Inden for et lag smelter hver linje sammen med sine naboer langs hele sin længde. Mellem lagene binder det nye lag til et, der allerede er begyndt at køle af. Den binding er det svage plan.
Belastning, der løber langs lagene, bæres af sammenhængende linjer. Belastning, der trækker lagene fra hinanden eller bøjer delen, så et lag åbner sig, bæres af bindingen. Hvert datablad her angiver begge: X-Y for langs lagene, Z for på tværs af dem.
X-Y mod Z, filament for filament
Tal fra Bambu Labs datablad for hvert filament, målt på prøvelegemer. Bambu angiver dem »kun som designreference og til sammenligning«. En printet del afhænger også af sin form, sine vægge og sin orientering. Slagstyrke efter ISO 179, bøjningsmodul efter ISO 178.
| Filament | Slag X-Y (kJ/m²) | Slag Z (kJ/m²) | Bøjningsmodul X-Y (MPa) | Bøjningsmodul Z (MPa) | Vores status |
|---|---|---|---|---|---|
| PLA Basic | 26,6 | 13,8 | 2.750 | 2.370 | mest brugt |
| PETG HF | 31,5 | 10,6 | 2.050 | 1.810 | mest brugt |
| TPU for AMS | 124,3 | 9,6 | ikke offentliggjort | ikke offentliggjort | mest brugt |
| PPA-CF | 41,7 | 4,3 | 9.860 | 3.240 | mest brugt |
| PPS-CF | 27,8 | 2,8 | 7.160 | 2.460 | mest brugt |
| PET-CF | 36,0 | 4,5 | 5.320 | 2.210 | mest brugt |
| PC FR | 55 | 8,0 | 1.890 | 1.660 | mest brugt |
| ASA Aero | 32,0 | 3,4 | 1.510 | 1.220 | mest brugt |
| PA6-CF | 40,3 | 15,5 | 5.460 | 2.240 | bestilles hjem |
| PAHT-CF | 57,5 | 13,3 | 4.230 | 1.820 | bestilles hjem |
| PC | 34,8 | 9,0 | 2.310 | 1.620 | bestilles hjem |
| ASA | 41,0 | 4,9 | 1.920 | 1.650 | bestilles hjem |
Slag på tværs af lagene er der, hvor forskellen er størst. PPS-CF beholder 2,8 af sine 27,8 kJ/m², PPA-CF 4,3 af 41,7, ASA Aero 3,4 af 32,0. TPU for AMS falder fra 124,3 til 9,6.
Stivheden falder mindre. PLA Basic beholder 2.370 af sine 2.750 MPa på tværs af lagene. Kulfibermaterialerne mister mere, PPA-CF fra 9.860 til 3.240 MPa.
»Mest brugt« er de materialer, vi printer mest. De tager normalt 1-3 hverdage i gennemsnit, efter du har godkendt prisen. »Bestilles hjem«-materialer skaffes til jobbet, og tilbuddet oplyser tiden.
Designregel: belast langs lagene
- Find hovedbelastningenHvilken vej bliver delen trukket, bøjet eller ramt i brug? Den retning bør løbe langs lagene.
- Vi vælger printretningenEn del har én printretning. Vi orienterer delen, så hovedbelastningen løber langs lagene.
- Del det, der ikke kan orienteresHvis belastninger kommer fra to retninger, krydser den ene lagene. Afgør, hvilken der betyder mest, eller design delen i to stykker samlet med skruer.
- Vælg materialet efter Z, ikke kun X-YHvis en belastning skal krydse lagene, så sammenlign Z-kolonnen. PA6-CF (15,5 kJ/m²), PLA Basic (13,8) og PAHT-CF (13,3) beholder mest slagstyrke på tværs i denne tabel. PPS-CF (2,8) og ASA Aero (3,4) mindst.
- Fortæl os belastningenSkriv i forespørgslen, hvor delen holdes, og hvor kraften går hen. En skitse med en pil er nok.
Beslag, clips og kroge
- BeslagEt L-beslag printet med L'et fladt på pladen har begge ben langs lagene. Printet stående bøjer det opretstående ben på tværs af dem.
- SnapclipsArmen, der bøjer, bør ligge i lagplanet. En clipsarm printet opret kan revne langs en lagstreg.
- KrogePrint krogen liggende, så kurven, der bærer vægten, løber langs lagene. En krog printet opret kan åbne sig i lagene under belastning.
- Skruetårne og indsatserEn skrue trækker langs sit skruetårn. Hvis skruetårnet står opret, løber trækket på tværs af lagene: giv den en bredere base, eller drej delen.
Når FDM ikke er svaret
Nogle dele tager belastning fra alle retninger og kan ikke orienteres eller deles: en del, der roterer, et hængsel belastet begge veje, en del der rammes fra enhver side. FDM efterlader altid en svag retning. En støbt eller bearbejdet del eller et pulverbedsprint er tættere på lige stor styrke i alle retninger.
Vi printer kun FDM. Hvis din del har brug for samme styrke alle veje, siger en person det, når filen kommer ind, før du betaler.
Spørgsmål
Hvor meget svagere er et 3D-print på tværs af sine lag?
Det afhænger af materialet. I Bambu Labs slagtests giver PLA Basic 13,8 kJ/m² på tværs af lagene mod 26,6 langs dem. PPS-CF 2,8 mod 27,8. Tabellen har alle 12.
Er kulfiberfilament stærkere i Z?
Ikke ved slag. PPA-CF, PPS-CF og PET-CF giver 4,3, 2,8 og 4,5 kJ/m² på tværs af lagene, mindre end PLA Basics 13,8. Langs lagene er de stivere.
Hvilket materiale er sejest på tværs af lagene?
Af de 12 her PA6-CF med 15,5 kJ/m², som bestilles hjem. Af vores mest brugte materialer PLA Basic med 13,8 og PETG HF med 10,6.
Giver I en sikkerhedsfaktor?
Nej. Tallene er Bambu Labs værdier fra prøvelegemer, kun som designreference og til sammenligning. Fortæl os belastningen, så siger en person, om FDM er den rigtige proces.
Hvordan orienterer I en del?
Så hovedbelastningen løber langs lagene. Fortæl os, hvor delen holdes, og hvor kraften går hen.
En del, der bærer belastning?
Send filen og marker, hvor kraften går hen. En person svarer med en pris i gennemsnit om 3 timer på hverdage.