Print on risti kihtidega nõrgem: arvud
Bambu Lab katsetab iga filamenti piki kihte (X-Y) ja risti nendega (Z). Risti nendega langeb löögitugevus igal tabeli materjalil, PPS-CF-il kuni 2,8 kJ/m²-ni. Koormake detaili piki kihte ja öelge meile, mis suunas koormus läheb.
- X-Y ja Z arvud 12 filamendi kohta, samad ISO testid
- 8 neist meie kõige populaarsemate nimekirjas
- Orienteerime iga detaili selle koormuse järgi
- Suurim detail 360 x 360 x 360 mm (340 x 320 x 340 mm süsinikkiu- ja kuumutatud kambriga materjalides)
Miks X-Y ja Z erinevad
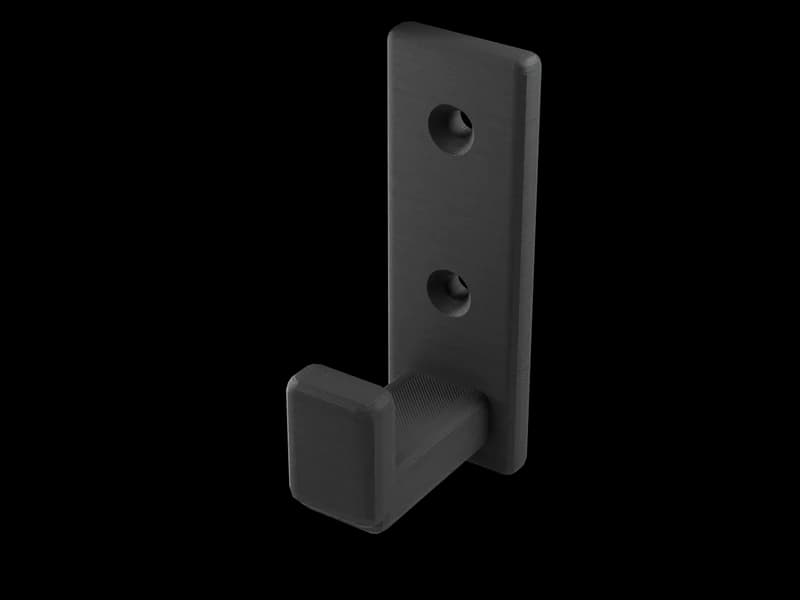
FDM ehitab detaili sulaplasti joontest, kiht kihi peale. Kihi sees sulandub iga joon oma naabritega kogu pikkuses. Kihtide vahel liitub uus kiht sellega, mis on juba jahtuma hakanud. See side on nõrk tasand.
Piki kihte minevat koormust kannavad pidevad jooned. Koormust, mis tõmbab kihte lahku või painutab detaili nii, et kiht avaneb, kannab side. Iga siinne andmeleht annab mõlemad: X-Y piki kihte, Z risti nendega.
X-Y vs Z, filament filamendi haaval
Arvud Bambu Labi andmelehelt iga filamendi kohta, mõõdetud katsekehadel. Bambu annab need „ainult kujundusviiteks ja võrdluseks“; prinditud detail sõltub ka oma kujust, seintest ja suunast. Löögitugevus ISO 179 järgi, paindemoodul ISO 178 järgi.
| Filament | Löök X-Y (kJ/m²) | Löök Z (kJ/m²) | Paindemoodul X-Y (MPa) | Paindemoodul Z (MPa) | Meie staatus |
|---|---|---|---|---|---|
| PLA Basic | 26,6 | 13,8 | 2 750 | 2 370 | kõige populaarsem |
| PETG HF | 31,5 | 10,6 | 2 050 | 1 810 | kõige populaarsem |
| TPU for AMS | 124,3 | 9,6 | pole avaldatud | pole avaldatud | kõige populaarsem |
| PPA-CF | 41,7 | 4,3 | 9 860 | 3 240 | kõige populaarsem |
| PPS-CF | 27,8 | 2,8 | 7 160 | 2 460 | kõige populaarsem |
| PET-CF | 36,0 | 4,5 | 5 320 | 2 210 | kõige populaarsem |
| PC FR | 55 | 8,0 | 1 890 | 1 660 | kõige populaarsem |
| ASA Aero | 32,0 | 3,4 | 1 510 | 1 220 | kõige populaarsem |
| PA6-CF | 40,3 | 15,5 | 5 460 | 2 240 | tellitakse sisse |
| PAHT-CF | 57,5 | 13,3 | 4 230 | 1 820 | tellitakse sisse |
| PC | 34,8 | 9,0 | 2 310 | 1 620 | tellitakse sisse |
| ASA | 41,0 | 4,9 | 1 920 | 1 650 | tellitakse sisse |
Löök risti kihtidega on koht, kus vahe on suurim. PPS-CF säilitab 2,8 oma 27,8 kJ/m²-st, PPA-CF 4,3 41,7-st, ASA Aero 3,4 32,0-st. TPU for AMS langeb 124,3-lt 9,6-ni.
Jäikus langeb vähem. PLA Basic säilitab risti kihtidega 2 370 oma 2 750 MPa-st; süsinikkiudmaterjalid kaotavad rohkem, PPA-CF 9 860-lt 3 240 MPa-ni.
„Kõige populaarsemad“ on materjalid, mida prindime kõige rohkem; need võtavad tavaliselt keskmiselt 1-3 tööpäeva pärast hinna kinnitamist. „Sisse tellitud“ materjalid muretsetakse töö jaoks ja pakkumine annab aja.
Kujunduse reegel: koormus piki kihte
- Leidke peamine koormusMis suunas detaili kasutuses tõmmatakse, painutatakse või lüüakse? See suund peaks jooksma piki kihte.
- Printimissuuna valime meieDetailil on üks printimissuund. Orienteerime detaili nii, et peamine koormus läheb piki kihte.
- Jagage, mida ei saa orienteeridaKui koormused tulevad kahest suunast, ristub üks neist kihtidega. Otsustage, kumb loeb rohkem, või kujundage detail kahes tükis, mis on kruvidega ühendatud.
- Valige materjal Z, mitte ainult X-Y jaoksKui koormus peab ristuma kihtidega, võrrelge Z-veergu. PA6-CF (15,5 kJ/m²), PLA Basic (13,8) ja PAHT-CF (13,3) säilitavad selles tabelis risti nendega kõige rohkem löögitugevust; PPS-CF (2,8) ja ASA Aero (3,4) kõige vähem.
- Öelge koormusÖelge päringus, kus detaili hoitakse ja kuhu jõud läheb. Piisab noolega visandist.
Kronsteinid, klambrid ja konksud
- KronsteinidL-kronstein, mis on prinditud lamedalt alusel, hoiab mõlemad harud piki kihte. Püsti prinditult paindub püstine haru risti nendega.
- KlõpsklambridPainduv õlg peaks asuma kihi tasandis. Püsti prinditud klambri õlg võib piki kihijoont lõheneda.
- KonksudPrintige konks lamades, nii et kaalu kandev kõver jookseb piki kihte. Püsti prinditud konks võib koormuse all kihtide kohalt avaneda.
- Kruvipesad ja keermepuksidKruvi tõmbab piki oma pesa. Kui pesa seisab püsti, jookseb tõmme risti kihtidega: andke sellele laiem alus või pöörake detaili.
Kui FDM ei sobi
Mõni detail saab koormust igast suunast ja seda ei saa orienteerida ega jagada: pöörlev detail, hing, mida koormatakse mõlemat pidi, detail, mida lüüakse igast küljest. FDM jätab alati nõrga suuna. Vormitud või töödeldud detail või pulberkihtpaagutusega print on igas suunas võrdsele tugevusele lähemal.
Prindime ainult FDM-tehnoloogiaga. Kui teie detail vajab igas suunas sama tugevust, ütleb inimene seda, kui fail saabub, enne kui maksate.
Küsimused
Kui palju nõrgem on 3D-print risti kihtidega?
See sõltub materjalist. Bambu Labi löögitestides annab PLA Basic risti kihtidega 13,8 kJ/m² vs 26,6 piki neid; PPS-CF 2,8 vs 27,8. Tabelis on kõik 12.
Kas süsinikkiudfilament on Z-suunas tugevam?
Löögil mitte. PPA-CF, PPS-CF ja PET-CF annavad risti kihtidega 4,3, 2,8 ja 4,5 kJ/m², vähem kui PLA Basicu 13,8. Piki kihte on need jäigemad.
Milline materjal on risti kihtidega kõige sitkem?
Siinsest 12-st PA6-CF 15,5 kJ/m²-ga, mis tellitakse sisse. Meie kõige populaarsematest materjalidest PLA Basic 13,8-ga ja PETG HF 10,6-ga.
Kas annate ohutusteguri?
Ei. Arvud on Bambu Labi katsekehade väärtused, ainult kujundusviiteks ja võrdluseks. Öelge meile koormus ja inimene ütleb, kas FDM on õige protsess.
Kuidas detaili orienteerite?
Nii, et peamine koormus läheb piki kihte. Öelge meile, kus detaili hoitakse ja kuhu jõud läheb.
Detail, mis kannab koormust?
Saatke fail ja märkige, kuhu jõud läheb. Inimene vastab hinnaga keskmiselt 3 tunniga tööpäevadel.