Jiggar, fixturer och tolkar, utskrivna
Hållare, bon, borrmallar och go/no-go-tolkar för arbetsbänken, utskrivna från en fil. Välj material efter styvhet, storleksstabilitet och värme, konstruera referensplanet för en tolerans på ±0,5 %, minst ±0,5 mm.
- Från en enda fixtur, inget konto
- Styva kolfibermaterial på vår lista över de vanligaste
- Största del 360 x 360 x 360 mm (340 x 320 x 340 mm i kolfibermaterial och material för uppvärmd kammare)
- En person kontrollerar filen före ett pris
Vad som skrivs ut bra som verktyg
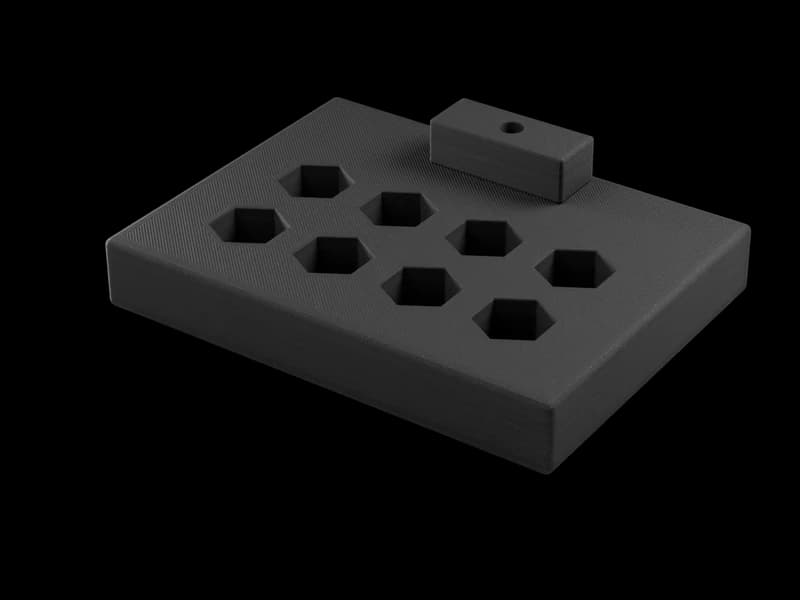
- Hållare och bonSom placerar en del för montering, limning eller kontroll.
- Borr- och skärmallarMed en köpt härdad borrbussning i en utskriven kropp.
- Go/no-go-tolkarSom talar om för en operatör om en del är ungefär rätt.
- Monteringshjälpmedel och klämblockDär lasten är en hand, inte en press.
- Kåpor, skydd och kabelhållareFör en arbetsstation.
Det här är engångsdelar eller delar i små serier i plast, vilket är där FDM är snabbt. Beställningar börjar från en del, priset kommer från en person.
Material efter förhållandena på verkstadsgolvet
Värden från Bambu Labs datablad för PETG HF, PET-CF, PPA-CF och PPS-CF, uppmätta på provstavar, "endast som designreferens och för jämförelse".
| PETG HF | PET-CF | PPA-CF | PPS-CF | |
|---|---|---|---|---|
| Vår status | vanligast (24/7 WHITE PETG) | vanligast | vanligast | vanligast |
| Böjmodul X-Y / Z (ISO 178) | 2050 / 1810 MPa | 5320 / 2210 MPa | 9860 / 3240 MPa | 7160 / 2460 MPa |
| Draghållfasthet X-Y / Z (ISO 527) | 34 / 23 MPa | 74 / 35 MPa | 168 / 57 MPa | 87 / 24 MPa |
| Värmeformbeständighet, 1,8 MPa (ISO 75) | 62 °C | 182 °C | 196 °C | 235 °C |
| Mättad vattenupptagning | 0,40 % | 0,37 % | 1,30 % | 0,05 % |
| Största del | 360 x 360 x 360 mm | 340 x 320 x 340 mm | 340 x 320 x 340 mm | 340 x 320 x 340 mm |
- PETG HFFör en snabb, enkel fixtur som sitter vid rumstemperatur. Det är 24/7 WHITE PETG, så det finns inget färgbyte att vänta på.
- PET-CFPET med kolfiber, för när boet ska förbli styvt och behålla sin storlek: 2,6 gånger böjmodulen hos PETG HF, och 0,37 % vatten.
- PPA-CFNär styvhet och styrka avgör: de högsta i den här tabellen. Se upp med vattnet: 1,30 % mättad upptagning ger mer storleksändring i en fuktig hall än PET-CF eller PPS-CF.
- PPS-CFNär fixturen utsätts för värme eller lösningsmedel: 235 °C vid 1,8 MPa, "Resistant" mot syra, bas, lösningsmedel, olja och fett i databladet, och 0,05 % vatten, den lägsta upptagningen i katalogen.
Om fixturen går genom en ugn, ett härdningssteg eller en varm montering, ange temperaturen. HDT är ett provstavstest, inte en arbetsgräns. Ange temperaturen och lasten.
Tolerans och referensplanet
Vår tolerans är ±0,5 %, minst ±0,5 mm. På ett 100 mm långt mått är det ±0,5 mm. På ett 200 mm bo är det ±1,0 mm. Konstruera fixturen runt det:
- Ett referensplanMät varje lägesgivande detalj från samma yta, så att fel inte staplas.
- Justerbar där det räknasDär en detalj bestämmer delens läge, ge den ett spår, ett mellanlägg eller en ställskruv. Skriv ut det grova läget, ställ in det slutliga för hand.
- Köpta delar för den fina passningenStyrstift, härdade bussningar och gängade insatser går i utskrivna hål. Passningen görs av den köpta delen, inte av utskriften.
- Tolkar är go/no-goEn utskriven tolk säger om en del är ungefär rätt till omkring ±0,5 mm. Den är inget mätverktyg, och den levereras utan kalibrering eller intyg. Kontrollera snäva mått med ett kalibrerat instrument.
- Last tvärs lagrenAlla material ovan är svagare tvärs lagren: PET-CF 35 MPa mot 74 MPa, PPA-CF 57 mot 168, PPS-CF 24 mot 87 (ISO 527). Berätta var klämman drar, så orienterar vi delen så att lasten går längs lagren.
Skicka delen och kravet
Skicka STEP-filen för delen som fixturen håller. Lägg till vad fixturen ska göra: var delen placeras och spänns, lasten, temperaturen och eventuell kylvätska, olja eller rengöringsmedel på bänken. Lägg till antalet: en per station är vanligt.
Om du inte har någon fixturmodell, skicka en skiss eller några meningar med delens fil. Vi ritar fixturen, du godkänner modellen, sedan skrivs den ut. Offerten anger modelleringen intill utskriften, det finns ingen publicerad taxa.
De vanligaste materialen skrivs oftast ut på 1-3 arbetsdagar i snitt efter ditt godkännande. Offerten anger datumet för din fixtur.
När du ska bearbeta den i stället
- En lägesgivande detalj som kräver ±0,1 mm.
- En slityta där härdade delar glider mot den varje cykel.
- En klämning som kräver mer kraft än plast klarar.
- Värme över vad PPS-CF klarar, eller vilken metalldel som helst.
Vi skriver bara ut FDM-plast och vi bearbetar inte. I de fallen är en mekanisk verkstad rätt val, och en utskriven prototyp av fixturen kan ändå visa layouten först.
Frågor
Vilket filament för en fixtur på verkstadsgolvet?
PETG HF för en snabb, enkel; PET-CF när den måste förbli styv och behålla sin storlek; PPS-CF för värme eller lösningsmedel. Tabellen ovan har databladsvärdena.
Kan en utskriven tolk kalibreras?
Vi erbjuder ingen kalibrering eller mätintyg. En utskriven tolk är en go/no-go-kontroll vid ungefär ±0,5 mm.
Hur noggrann är en utskriven fixtur?
Vår tolerans är ±0,5 %, minst ±0,5 mm. Fina passningar kommer från köpta stift och bussningar i utskrivna hål.
Hur stor kan en fixtur vara?
360 x 360 x 360 mm i ett stycke, 340 x 320 x 340 mm i kolfibermaterial och material för uppvärmd kammare. Större skrivs ut i sektioner som konstrueras för att fogas ihop.
Kan ni konstruera fixturen?
Skicka delens fil, eller foton med mått, och en skiss. Vi ritar fixturen, du godkänner den, vi skriver ut.
Och om delen är varm?
PPS-CF deformeras vid 235 °C under 1,8 MPa (ISO 75). För högre blir fixturen av metall.
En fixtur för din linje?
Skicka delens fil och berätta vad fixturen ska hålla. En person svarar med ett pris på 3 timmar i snitt under arbetsdagar.