FDM, SLS eller resin: vilken process för din del
Resin för fin detalj och en slät yta, SLS eller MJF för en del som måste vara lika stark i alla riktningar, FDM för en arbetande del upp till 340 mm som får visa sina lager. Vi skriver bara ut FDM och kör inte de andra två. Av omkring 100 förfrågningstrådar vi läst bad 5 om resinens släthet, 2 om metall och 3 om en del för stor för ett stycke.
- Bara FDM: ingen SLS, MJF eller resin här, och vi säger när de vinner
- Tolerans ±0,5 %, minst ±0,5 mm; 0,20 mm standardlager
- Upp till 340 x 320 x 340 mm i ett stycke
- De vanligaste materialen: 2-5 arbetsdagar efter betalning
Ska jag välja FDM, SLS eller resin?
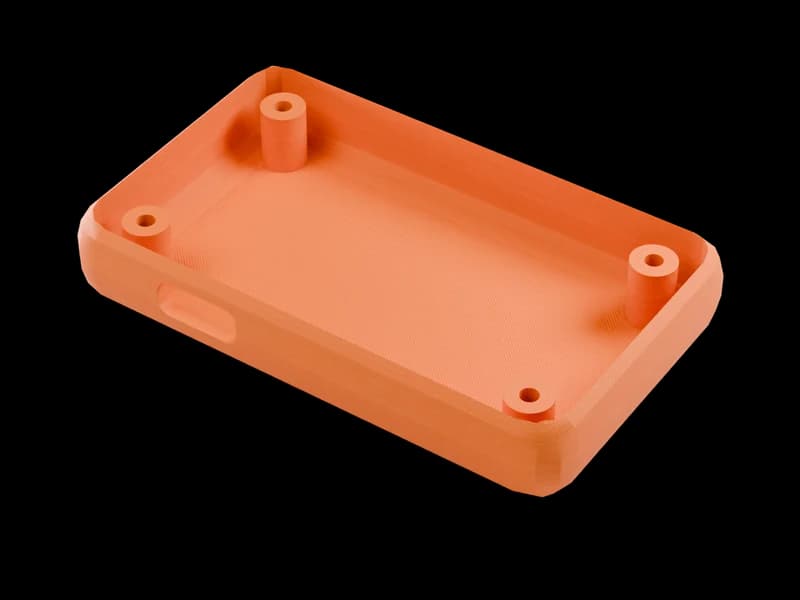
Välj FDM för en funktionsdel, från ett stycke till en liten serie, upp till 340 mm, när ±0,5 mm och synliga lager är godtagbara: de flesta fästen, höljen, jiggar, reservdelar och arbetande prototyper.
Välj resin när detaljen är finare än ett 0,20 mm-lager eller ytan måste vara slät: figurer, miniatyrer, dental- och smyckesmastrar, glasklara delar. Välj SLS eller MJF när delen måste vara lika stark i alla riktningar, har inre kanaler eller levereras som dussintals små nylondelar.
Vi skriver bara ut FDM.
Vad varje process är
- FDM, materialextruderingEtt uppvärmt munstycke lägger smält filament i 0,20 mm-lager. Delen byggs av tekniska plaster med riktiga datablad, från PLA till kolfibernylon och PPS-CF, i ett stycke upp till 340 x 320 x 340 mm. Lagren syns, överhäng behöver stöd, och styrkan tvärs lagren är lägre än längs dem. Det här är vad vi kör. ISO/ASTM 52900 kallar det materialextrudering.
- SLS och MJF, pulverbäddsfusion (körs inte här)En laser eller ett fusionsmedel smälter nylonpulver lager för lager; det osmälta pulvret håller upp delen, så det finns inga stöd och delar kan packas tätt i bädden. Delarna är betydligt mindre riktningsberoende än FDM och blir matta och något korniga. Vi kör inte SLS eller MJF och ger inga siffror för dem; fråga en byrå som gör det om dess datablad.
- Resin, fotopolymerisation i kar (körs inte här)Ljus härdar en flytande fotopolymer lager för lager: SLA med laser, DLP eller LCD med en projicerad bild. Lagren är tunna nog att försvinna och små detaljer blir skarpa, så figurer, miniatyrer och glasklara delar hör hemma här. Standardresiner är sprödare än tekniska filament och många mjuknar i sol eller värme. Vi kör inte SLA, DLP eller någon resinskrivare, och vi ger inga siffror för dem.
Namnen kommer från ISO/ASTM 52900, som delar in alla additiva processer i sju familjer; dessa är de tre en köpare av plastdelar faktiskt väljer mellan. CNC-bearbetning och formsprutning är inte additiva processer och vi kör dem inte heller, men de finns i tabellen nedan eftersom vissa delar hör hemma där.
Vilken process för vilken del
Rader bara där svaret skiljer sig. Vår kolumn ger våra egna siffror; för de andra processerna ger vi skälet, inte en siffra, eftersom siffrorna tillhör den som kör maskinen.
| Din del behöver | Process att leta efter | Varför, från vår sida |
|---|---|---|
| Värme över 100 °C, flamskydd, kolfiberstyvhet | Process att leta efterFDM | Varför, från vår sidaPPS-CF 235 °C och PPA-CF 196 °C värmeformbeständighet vid 1,8 MPa (ISO 75); PC FR flamskyddat, UL 94 V-0 som Bambu Labs test av filamentet; PPA-CF böjmodul 9860 MPa (ISO 178) |
| En del, snabbt, upp till 340 mm | Process att leta efterFDM | Varför, från vår sida2-5 arbetsdagar efter betalning på de vanligaste materialen; 340 x 320 x 340 mm i ett stycke; en del är en riktig order |
| En arbetande prototyp eller en reservdel som passar inom ±0,5 mm | Process att leta efterFDM | Varför, från vår sidatolerans ±0,5 %, minst ±0,5 mm; en person kontrollerar filen före priset |
| Detalj finare än 0,20 mm-lager, en slät yta, en figur | Process att leta efterResin (fotopolymerisation i kar), körs inte här | Varför, från vår sidavåra lager syns vid 0,20 mm och vi slipar eller målar inte; fem av våra återvändsgränder i förfrågningarna var resinjobb |
| Lika styrka i alla riktningar, inre kanaler, inga stöd | Process att leta efterSLS eller MJF (pulverbäddsfusion), körs inte här | Varför, från vår sidaFDM-styrkan tvärs lagren är lägre än längs dem: PETG HF 23 mot 34 MPa, PPA-CF 57 mot 168 MPa (ISO 527) |
| Dussintals små identiska nylondelar | Process att leta efterSLS eller MJF, körs inte här | Varför, från vår sidapulverbäddar packar delarna tätt; FDM skriver ut dem en platta i taget, vilket vi visst offererar för små serier |
| En passning snävare än ±0,5 mm, metall, en formsprutad yta | Process att leta efterCNC-bearbetning, metallutskrift eller formsprutning, inget av dem körs här | Varför, från vår sidavi håller ±0,5 %, minst ±0,5 mm; FDM skriver inte ut metall och lämnar lagerlinjer; se Toleranser vid 3D-utskrift och Småserier i 3D-utskrift utan formar |
Styrkan tvärs lagren är priset FDM betalar. PLA Basic behåller 31 av sina 35 MPa tvärs lagren; PETG HF 23 av 34; PPA-CF 57 av 168. En del som belastas tvärs lagren är svagare; vi väljer utskriftsorienteringen, så säg åt vilket håll lasten går. Hela rangordningen finns i Lagerstyrka: X-Y mot Z.
Vad FDM gör bra här
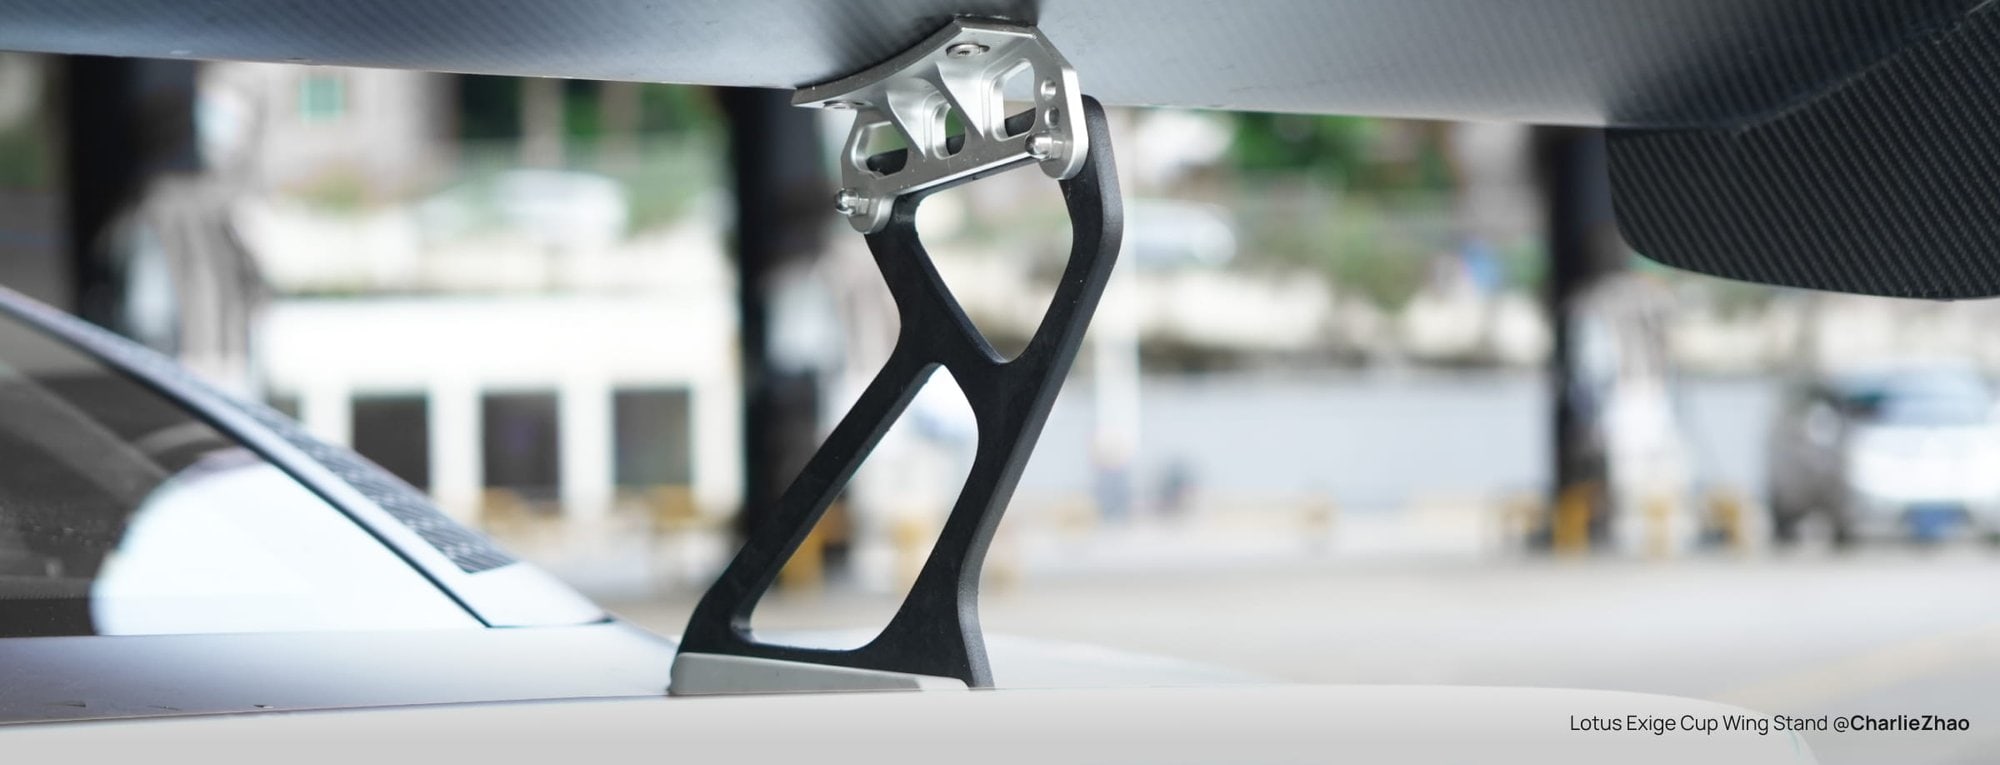
Material med datablad. 22 tekniska filament från Bambu Lab i katalogen, och de vi skriver ut mest är de en funktionsdel vill ha: PLA Basic, PETG HF, TPU for AMS, PPA-CF, PPS-CF, PET-CF, PC FR och ASA Aero. PPS-CF deformeras vid 235 °C under 1,8 MPa; PPA-CF har 9860 MPa böjmodul längs lagren; PC FR är flamskyddat enligt sitt datablad. Det är filamenten vi skriver ut, inte ett påstående om att andra processer saknar dem.
Storlek och tempo från ett stycke. Upp till 340 x 320 x 340 mm i ett stycke, 2-5 arbetsdagar efter betalning för de vanligaste materialen, svar med pris på 3 timmar i snitt under arbetsdagar, och inget minsta antal. Vit PETG körs dygnet runt utan uppstart att vänta på eller betala för.
Filer som de är. STEP, STP, STL, 3MF eller OBJ. En person kontrollerar varje fil före priset, och vi väljer utskriftsorienteringen.
Där FDM är fel svar
I vårt förfrågningsarkiv, omkring 100 trådar, är den vanligaste processåtervändsgränden detalj och släthet: 5 trådar bad om släta figurer, transparent resin eller fotopolymermodeller. De delarna vill ha fotopolymerisation i kar, som vi inte kör.
Att skanna en befintlig del är den vanligaste återvändsgränden av alla: 7 trådar ville komma med eller posta en del för oss att kopiera. Vi skannar inte och tar inte emot en fysisk del per post; vi modellerar från foton med linjal och dina mått. Se 3D-printa en reservdel utan CAD-fil.
Metall, två gånger: en konstruktionsupphandling som inte gick vidare, och en mässingsdel som blev PPA-CF. Överstorlek, tre gånger: en del på 1500 x 1400 mm fick avslag och en arkitekturmodell delades i tre. En del större än 340 mm kan skrivas ut i delar och fogas ihop, eller går någon annanstans.
Vad du skickar om du inte är säker
Skicka filen och fyra fakta: vad delen bär, hur varm den blir, vilken finish den behöver och hur många du vill ha. En person säger vilken process delen vill ha. Är det FDM blir svaret ett pris med material och orientering valda för jobbet. Är det resin eller pulverbädd säger svaret det och nämner vilken slags tjänst du ska leta efter; vi kör dem inte och ordnar dem inte.
Transparenta delar är det vanliga resinfallet. Vi skriver ut ljusgenomsläppligt filament på begäran för ljuskåpor och diffusorer; vi lovar ingen glasklar del. En passning snävare än ±0,5 mm är det vanliga bearbetningsfallet; säg vilket mått som är kritiskt så säger vi om FDM håller det.
Frågor
Kontrollerad av verkstaden på druckworksUppdaterad
Är SLS starkare än FDM?
Tvärs lagren, oftast: en pulverbäddsdel är betydligt mindre riktningsberoende, och vi kör inte SLS så vi ger ingen siffra för det. Längs lagren kan ett tekniskt filament vara det starkare: PPA-CF har 168 MPa draghållfasthet (ISO 527). Säg åt vilket håll lasten går så är svaret tydligt.
Är resinutskrifter starkare än FDM?
Inte för en arbetande del, som regel. Standardresiner är sprödare än tekniska filament och många mjuknar i värme; vi kör inte resin, så vi ger ingen siffra. Resin vinner på detalj och finish, FDM på seghet, värme och storlek.
Vilken process är mest exakt?
För fin detalj, resin, som vi inte kör. För en passning, säg måttet: vi håller ±0,5 %, minst ±0,5 mm, och en snävare passning hör till bearbetning. Noggrannhet och detalj är olika frågor.
Kan ni skriva ut min del i resin eller SLS?
Nej. Vi skriver bara ut FDM och har ingen SLS-, MJF- eller resinskrivare. Om din del vill ha en av dem säger vi det i svaret och du tar den till en byrå som kör den.
Vilket är billigast för en del?
Skicka filen så prissätter offerten FDM för din del. För de andra processerna, fråga en byrå som kör dem; vi ger inget pris för en process vi inte kör.
Kan ni skriva ut transparenta delar?
Ljusgenomsläppliga, på begäran: filament för ljuskåpor, diffusorer och delar som släpper igenom ljus. Inte glasklara. En glasklar del är ett resinjobb, som vi inte kör.
Kan jag skicka er delen att kopiera?
Nej. Vi skannar inte och tar inte emot en fysisk del per post. Skicka foton med en linjal bredvid delen och de viktigaste måtten, så modellerar en person den. Se 3D-printa en reservdel utan CAD-fil.
Skickar ni delar till Danmark?
Ja. Vi skickar till Lettland, Estland, Litauen, Finland, Sverige och Danmark. Offerten anger transportör och fraktpris.
Osäker på vilken process din del vill ha?
Skicka filen och säg vad delen bär, hur varm den blir, vilken finish den behöver och hur många du vill ha. En person svarar på 3 timmar i snitt under arbetsdagar: med ett pris om det är FDM, och med vart du ska gå om det inte är det.