FDM, SLS eller resin: hvilken proces til din del
Resin til fin detalje og en glat overflade, SLS eller MJF til en del, der skal være lige stærk i alle retninger, FDM til en arbejdende del op til 340 mm, der må vise sine lag. Vi printer kun FDM og kører ikke de to andre. Af omkring 100 forespørgselstråde, vi har læst, bad 5 om resinens glathed, 2 om metal og 3 om en del, der var for stor til ét stykke.
- Kun FDM: ingen SLS, MJF eller resin her, og vi siger det, når de vinder
- Tolerance ±0,5 %, mindst ±0,5 mm; 0,20 mm standardlag
- Op til 340 x 320 x 340 mm i ét stykke
- De mest brugte materialer: 2-5 hverdage efter betaling
Skal jeg vælge FDM, SLS eller resin?
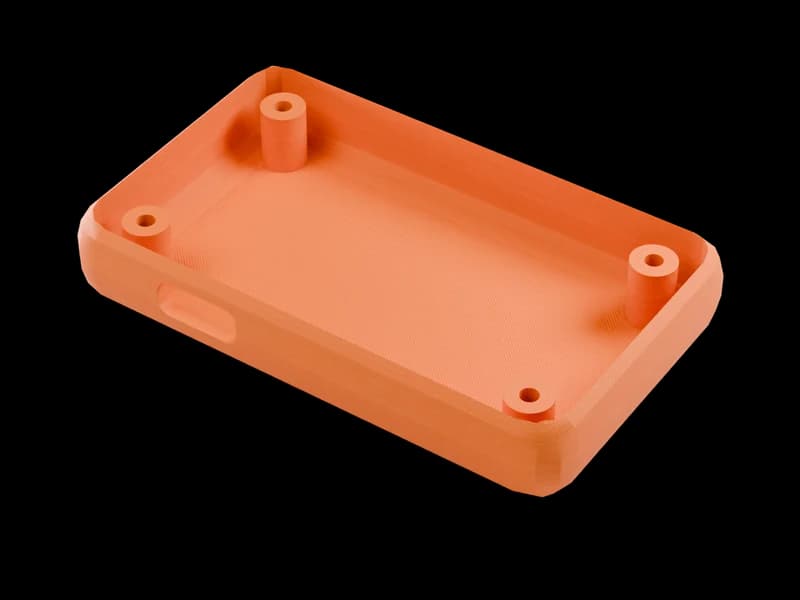
Vælg FDM til en funktionel del, fra ét stykke til en lille serie, op til 340 mm, når ±0,5 mm og synlige lag er acceptable: de fleste beslag, huse, jigs, reservedele og arbejdende prototyper.
Vælg resin, når detaljen er finere end et 0,20 mm lag, eller overfladen skal være glat: figurer, miniaturer, dental- og smykkemastere, glasklare dele. Vælg SLS eller MJF, når delen skal være lige stærk i alle retninger, har indre kanaler eller leveres som dusinvis af små nylondele.
Vi printer kun FDM.
Hvad hver proces er
- FDM, materialeekstruderingEn opvarmet dyse lægger smeltet filament i 0,20 mm lag. Delen bygges af tekniske plastmaterialer med rigtige datablade, fra PLA til kulfibernylon og PPS-CF, i ét stykke op til 340 x 320 x 340 mm. Lagene er synlige, udhæng kræver understøtning, og styrken på tværs af lagene er lavere end langs dem. Det er det, vi kører. ISO/ASTM 52900 kalder det materialeekstrudering.
- SLS og MJF, pulverbedsfusion (køres ikke her)En laser eller et fusionsmiddel smelter nylonpulver lag for lag; det usmeltede pulver holder delen oppe, så der er ingen understøtning, og dele kan pakkes tæt i pulverbedet. Delene er langt mindre retningsafhængige end FDM og kommer ud matte og let kornede. Vi kører ikke SLS eller MJF og giver ingen tal for dem; spørg et bureau, der gør det, om dets datablade.
- Resin, fotopolymerisering i kar (køres ikke her)Lys hærder en flydende fotopolymer lag for lag: SLA med laser, DLP eller LCD med et projiceret billede. Lagene er tynde nok til at forsvinde, og små detaljer bliver skarpe, så figurer, miniaturer og glasklare dele hører til her. Standardresiner er mere sprøde end tekniske filamenter, og mange bliver bløde i sol eller varme. Vi kører ikke SLA, DLP eller nogen resinprinter, og vi giver ingen tal for dem.
Navnene kommer fra ISO/ASTM 52900, der inddeler alle additive processer i syv familier; disse er de tre, en køber af plastdele reelt vælger imellem. CNC-bearbejdning og sprøjtestøbning er ikke additive processer, og vi kører dem heller ikke, men de står i tabellen nedenfor, fordi nogle dele hører til der.
Hvilken proces til hvilken del
Rækker kun der, hvor svaret er forskelligt. Vores kolonne giver vores egne tal; for de andre processer giver vi grunden, ikke et tal, fordi tallene tilhører den, der kører maskinen.
| Din del har brug for | Proces at kigge efter | Hvorfor, fra vores side |
|---|---|---|
| Varme over 100 °C, flammehæmning, kulfiberstivhed | Proces at kigge efterFDM | Hvorfor, fra vores sidePPS-CF 235 °C og PPA-CF 196 °C varmeformbestandighed ved 1,8 MPa (ISO 75); PC FR flammehæmmende, UL 94 V-0 som Bambu Labs test af filamentet; PPA-CF bøjningsmodul 9.860 MPa (ISO 178) |
| Én del, hurtigt, op til 340 mm | Proces at kigge efterFDM | Hvorfor, fra vores side2-5 hverdage efter betaling på de mest brugte materialer; 340 x 320 x 340 mm i ét stykke; én del er en rigtig ordre |
| En arbejdende prototype eller en reservedel, der passer inden for ±0,5 mm | Proces at kigge efterFDM | Hvorfor, fra vores sidetolerance ±0,5 %, mindst ±0,5 mm; en person tjekker filen før prisen |
| Detalje finere end 0,20 mm lag, en glat flade, en figur | Proces at kigge efterResin (fotopolymerisering i kar), køres ikke her | Hvorfor, fra vores sidevores lag kan ses ved 0,20 mm, og vi sliber eller maler ikke; fem af vores blindgyder i forespørgslerne var resinjob |
| Lige styrke i alle retninger, indre kanaler, ingen understøtning | Proces at kigge efterSLS eller MJF (pulverbedsfusion), køres ikke her | Hvorfor, fra vores sideFDM-styrken på tværs af lagene er lavere end langs dem: PETG HF 23 mod 34 MPa, PPA-CF 57 mod 168 MPa (ISO 527) |
| Dusinvis af små identiske nylondele | Proces at kigge efterSLS eller MJF, køres ikke her | Hvorfor, fra vores sideet pulverbed pakker delene tæt; FDM printer dem én plade ad gangen, hvilket vi gerne giver tilbud på til små serier |
| En pasning strammere end ±0,5 mm, metal, en støbt finish | Proces at kigge efterCNC-bearbejdning, metalprint eller sprøjtestøbning, ingen af dem køres her | Hvorfor, fra vores sidevi holder ±0,5 %, mindst ±0,5 mm; FDM printer ikke metal og efterlader laglinjer; se Tolerancer ved 3D-print og 3D-print af småserier uden forme |
Styrke på tværs af lagene er prisen, FDM betaler. PLA Basic beholder 31 af sine 35 MPa på tværs af lagene; PETG HF 23 af 34; PPA-CF 57 af 168. En del, der belastes på tværs af lagene, er svagere; vi vælger printretningen, så sig, hvilken vej belastningen går. Hele rangordenen står i Lagstyrke: X-Y mod Z.
Hvad FDM gør godt her
Materialer med datablade. 22 tekniske filamenter fra Bambu Lab i kataloget, og dem, vi printer mest, er dem, en funktionel del har brug for: PLA Basic, PETG HF, TPU for AMS, PPA-CF, PPS-CF, PET-CF, PC FR og ASA Aero. PPS-CF deformeres ved 235 °C under 1,8 MPa; PPA-CF har 9.860 MPa bøjningsmodul langs lagene; PC FR er flammehæmmende på sit datablad. Det er de filamenter, vi printer, ikke en påstand om, at andre processer mangler dem.
Størrelse og tempo fra ét stykke. Op til 340 x 320 x 340 mm i ét stykke, 2-5 hverdage efter betaling for de mest brugte materialer, svar med pris i gennemsnit om 3 timer på hverdage, og intet minimumsantal. Hvid PETG kører døgnet rundt uden opsætning at vente på eller betale for.
Filer, som de er. STEP, STP, STL, 3MF eller OBJ. En person tjekker hver fil før prisen, og vi vælger printretningen.
Hvor FDM er det forkerte svar
I vores forespørgselsarkiv, omkring 100 tråde, er den hyppigste procesblindgyde detalje og glathed: 5 tråde bad om glatte figurer, transparent resin eller fotopolymer-mockups. De dele kræver fotopolymerisering i kar, som vi ikke kører.
At få en eksisterende del kopieret er den hyppigste blindgyde af alle: 7 tråde ville komme med eller poste en del, som vi skulle kopiere. Vi scanner ikke og tager ikke en fysisk del imod med posten; vi modellerer fra fotos med en lineal og dine mål. Se 3D-print en reservedel uden en CAD-fil.
Metal, to gange: et konstruktionsudbud, der ikke kom videre, og en messingdel, der blev PPA-CF. Overstørrelse, tre gange: en del på 1.500 x 1.400 mm blev afvist, og en arkitekturmodel blev delt i tre. En del større end 340 mm kan printes i dele og samles, eller går et andet sted hen.
Hvad du sender, hvis du ikke er sikker
Send filen og fire fakta: hvad delen bærer, hvor varm den bliver, hvilken finish den skal have, og hvor mange du vil have. En person siger, hvilken proces delen kræver. Er det FDM, er svaret en pris med materiale og orientering valgt til jobbet. Er det resin eller pulverbed, siger svaret det og nævner, hvilken slags tjeneste du skal kigge efter; vi kører dem ikke og arrangerer dem ikke.
Transparente dele er det sædvanlige resintilfælde. Vi printer gennemskinneligt filament på forespørgsel til lampeskærme og diffusorer; vi lover ingen glasklar del. En pasning strammere end ±0,5 mm er det sædvanlige bearbejdningstilfælde; sig, hvilket mål der er kritisk, så siger vi, om FDM holder det.
Spørgsmål
Tjekket af værkstedet hos druckworksOpdateret
Er SLS stærkere end FDM?
På tværs af lagene, normalt: en del fra et pulverbed er langt mindre retningsafhængig, og vi kører ikke SLS, så vi giver intet tal for det. Langs lagene kan et teknisk filament være det stærkeste: PPA-CF har en trækstyrke på 168 MPa (ISO 527). Sig, hvilken vej belastningen går, så er svaret klart.
Er resinprint stærkere end FDM?
Ikke til en arbejdende del, som regel. Standardresiner er mere sprøde end tekniske filamenter, og mange bliver bløde i varme; vi kører ikke resin, så vi giver intet tal. Resin vinder på detalje og finish, FDM på sejhed, varme og størrelse.
Hvilken proces er mest præcis?
Til fin detalje, resin, som vi ikke kører. Til en pasning, sig målet: vi holder ±0,5 %, mindst ±0,5 mm, og en strammere pasning hører til bearbejdning. Nøjagtighed og detalje er forskellige spørgsmål.
Kan I printe min del i resin eller SLS?
Nej. Vi printer kun FDM og har ingen SLS-, MJF- eller resinprinter. Hvis din del kræver en af dem, siger vi det i svaret, og du tager den til et bureau, der kører den.
Hvilken er billigst til én del?
Send filen, så prissætter tilbuddet FDM til din del. Til de andre processer, spørg et bureau, der kører dem; vi giver ingen pris på en proces, vi ikke kører.
Kan I printe transparente dele?
Gennemskinnelige, på forespørgsel: filament til lampeskærme, diffusorer og dele, der lader lys slippe igennem. Ikke glasklare. En glasklar del er et resinjob, som vi ikke kører.
Kan jeg sende jer delen til kopiering?
Nej. Vi scanner ikke og tager ikke en fysisk del imod med posten. Send fotos med en lineal ved siden af delen og de vigtigste mål, så modellerer en person den. Se 3D-print en reservedel uden en CAD-fil.
Sender I dele til Danmark?
Ja. Vi sender til Letland, Estland, Litauen, Finland, Sverige og Danmark. Tilbuddet oplyser fragtfører og forsendelsespris.
Ikke sikker på, hvilken proces din del kræver?
Send filen og sig, hvad delen bærer, hvor varm den bliver, hvilken finish den skal have, og hvor mange du vil have. En person svarer i gennemsnit om 3 timer på hverdage: med en pris, hvis det er FDM, og med hvor du skal gå hen, hvis det ikke er.